Tolérances

Grâce à nos importantes capacités de découpe (laser, jet d'eau, plasma et sciage), nous garantissons à nos clients des produits de haute qualité, respectant des tolérances strictes et livrés dans des délais rapides et fiables.
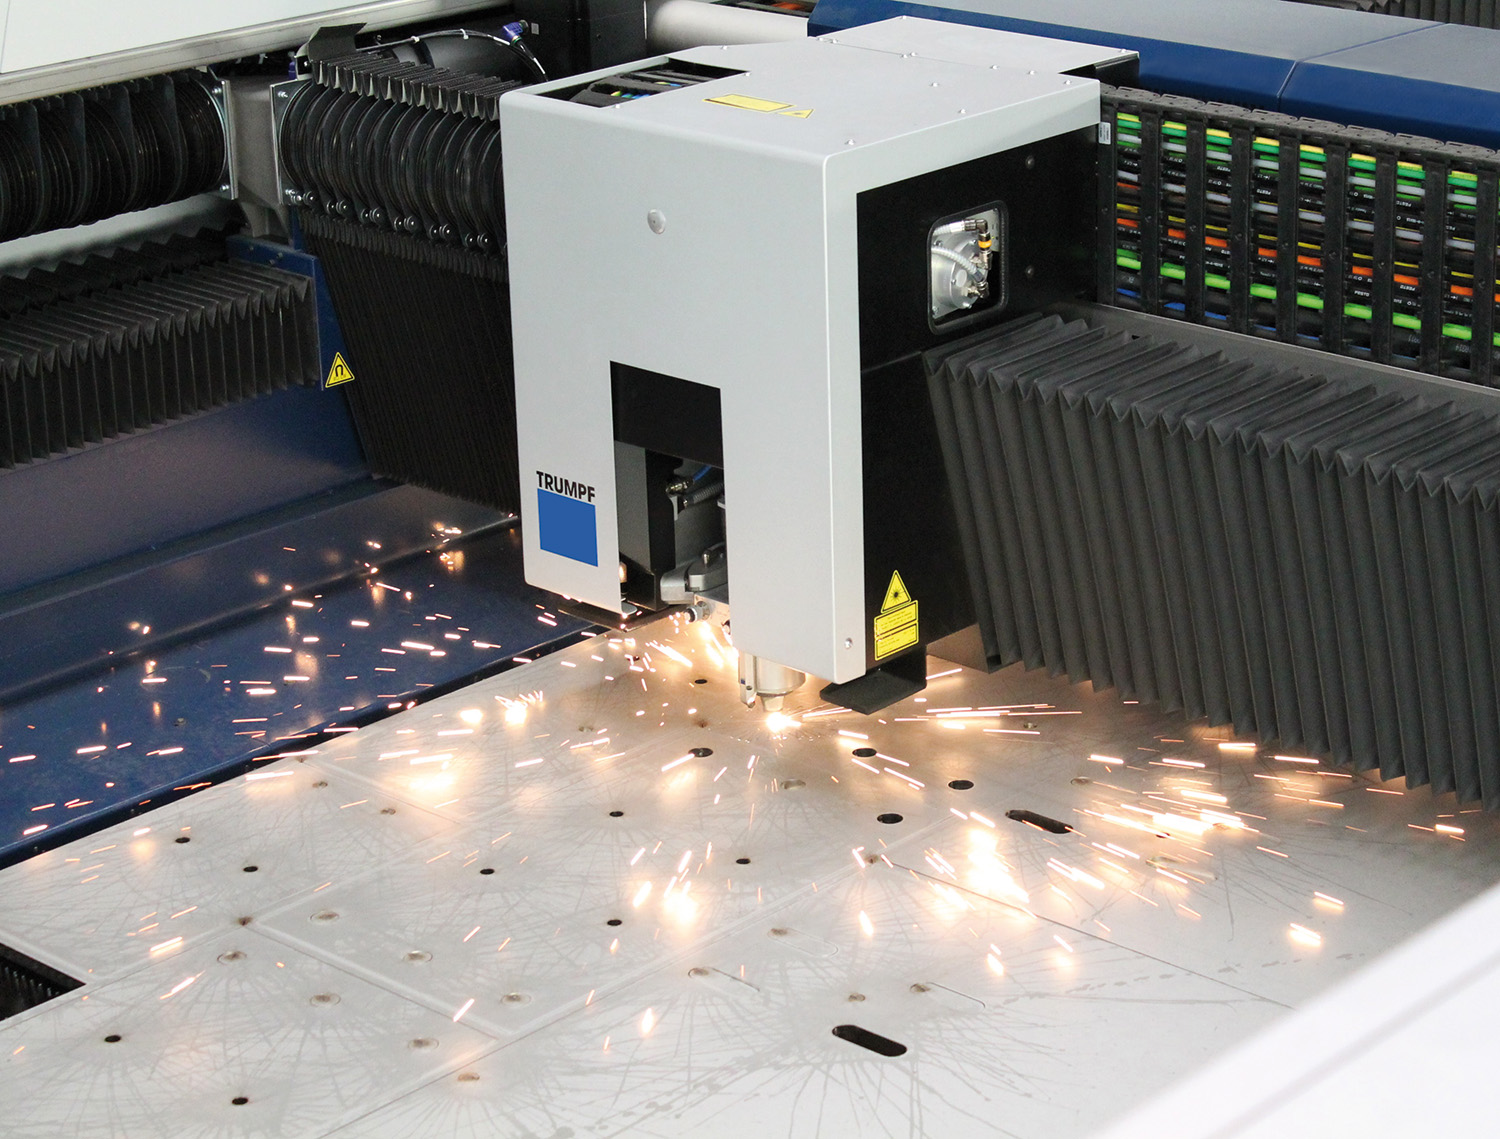
Machine découpe laser.

LASER

La haute précision du laser permet des tolérances serrées jusqu’à 50 mm d’épaisseur. Idéal également pour de grandes séries de pièces.
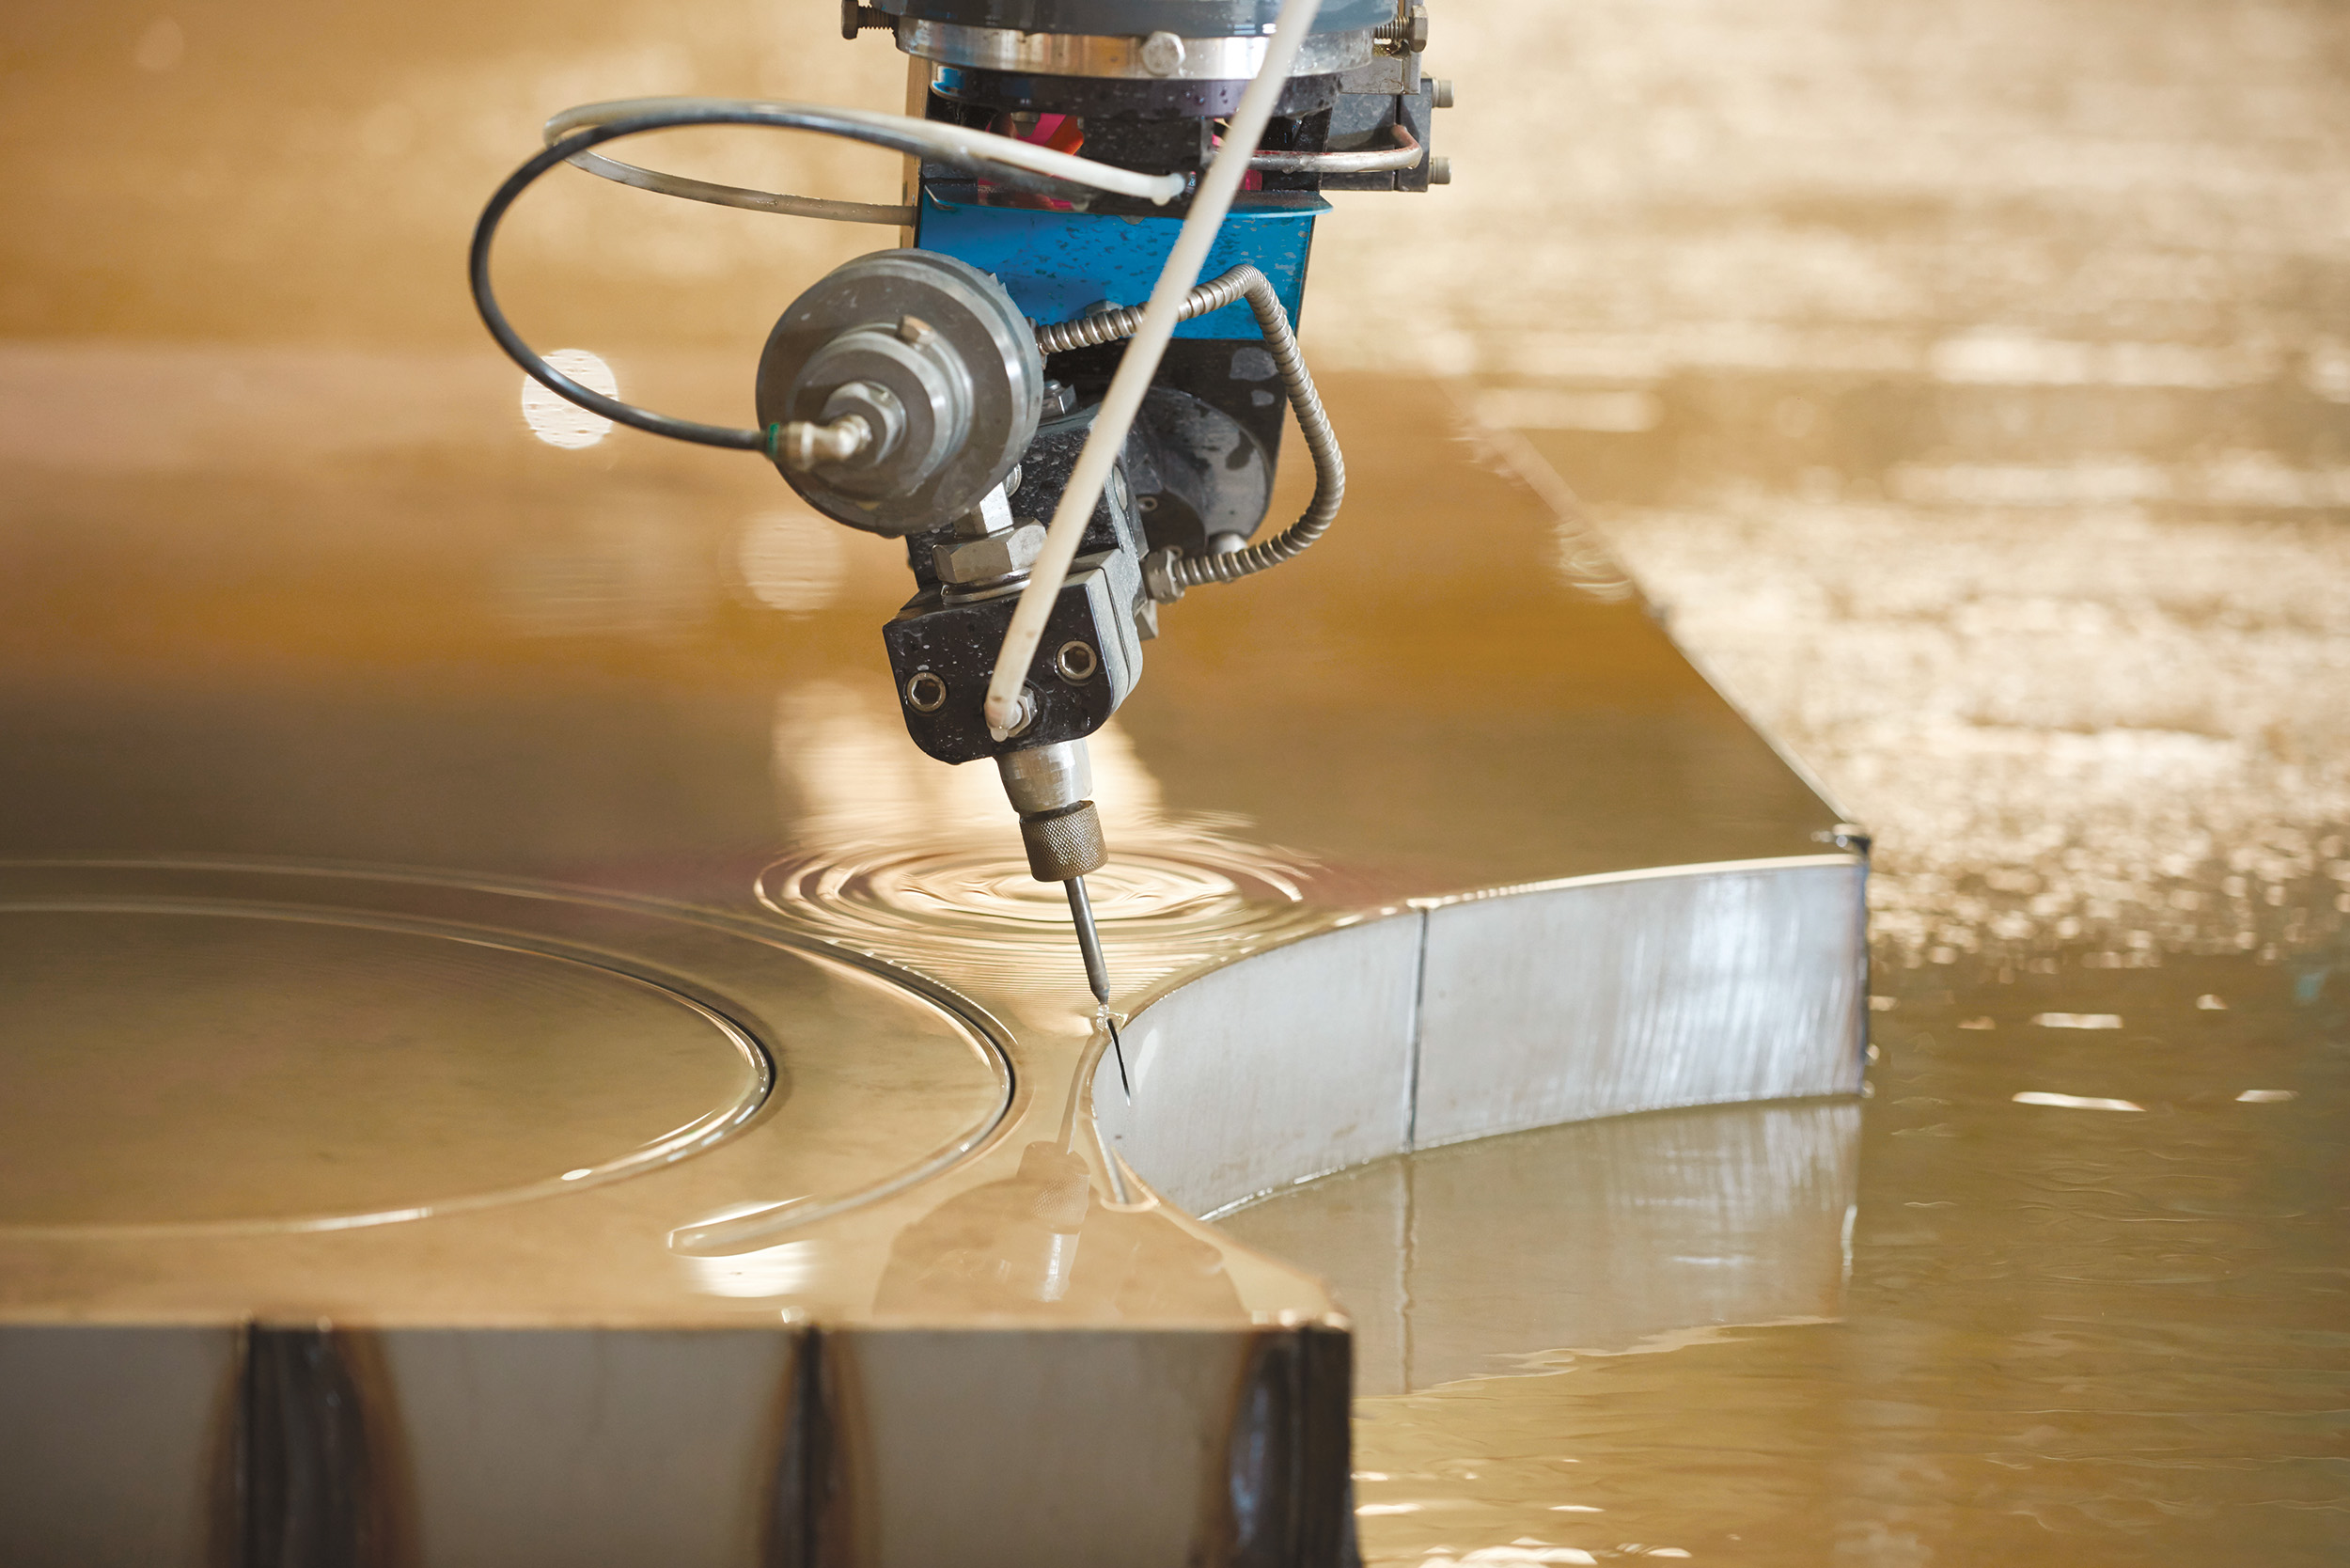
Machine découpe jet d'eau.

JET D'EAU

La découpe jet d’eau à haute pression réduit ou évite un éventuel usinage. Pas de limitation de forme ni d’épaisseur, découpe à froid sans zone affectée thermiquement (ZAT). Idéale pour des découpes complexes des aciers inoxydables et d’alliages de nickel.
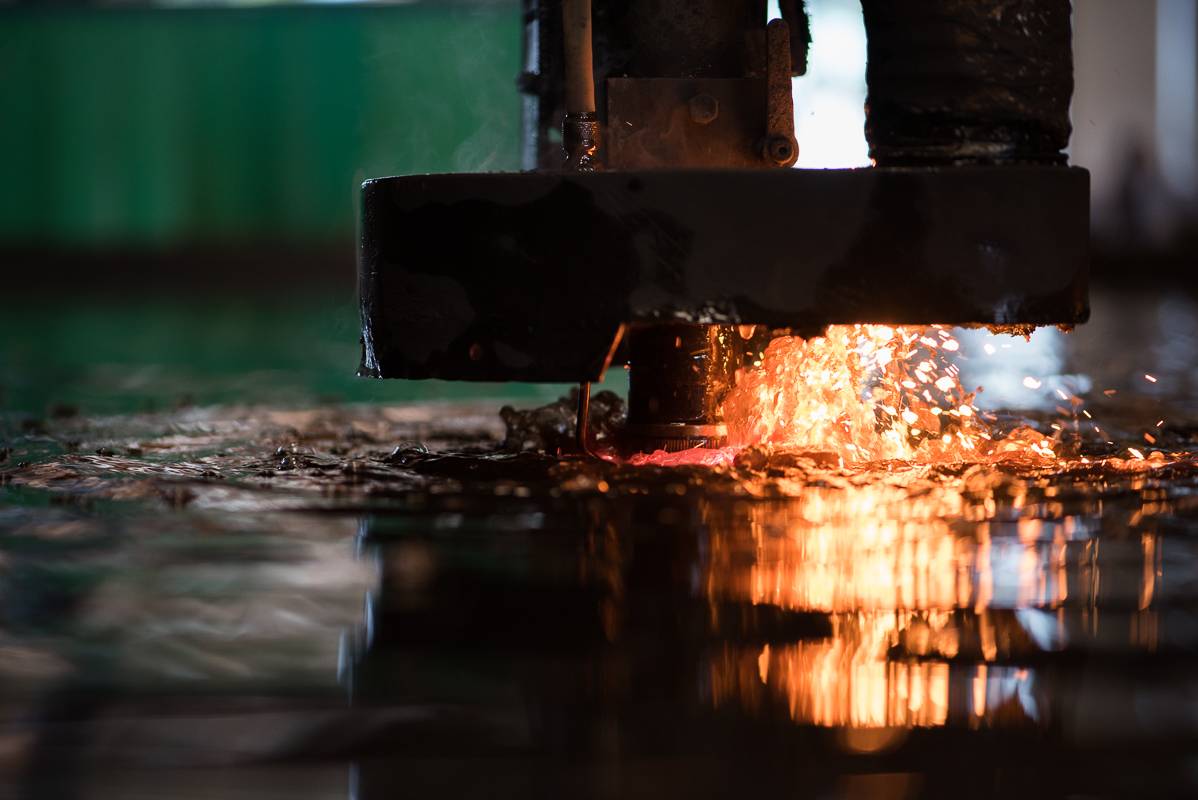
Machine découpe plasma.

PLASMA

La solution la plus économique pour toutes formes de pièces en inox et alliages de nickel.
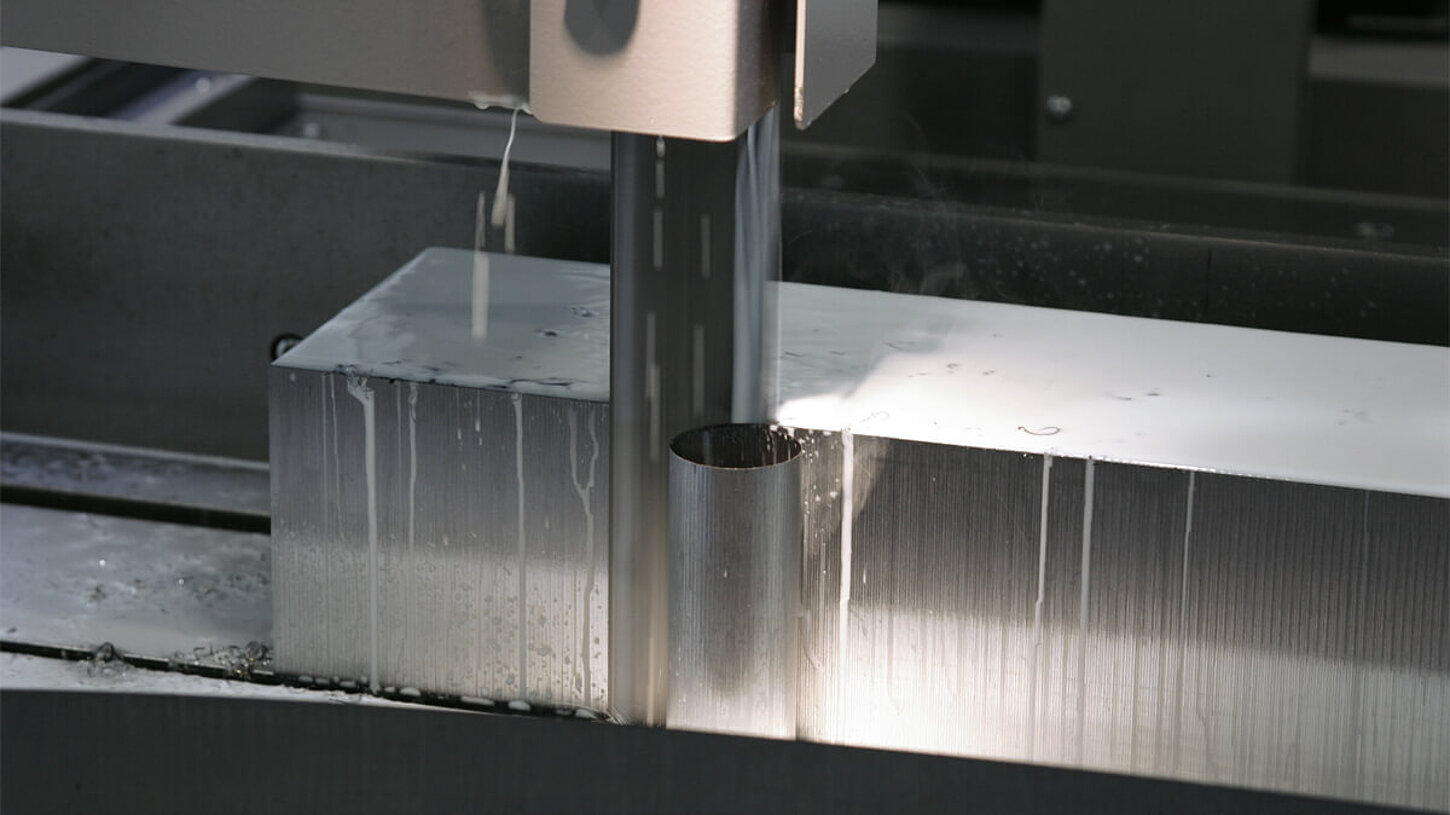
Machine découpe scie.

SCIE

Le sciage assure une bonne perpendicularité de la coupe pour des pièces et des plats de moyenne et forte épaisseur, sans zone affectée thermiquement (ZAT).

Comparez les tolérances selon les procédés de découpe

Épaisseur
de la tôle
(mm)
LASER
L ≤ 300 mm L > 300 mm
L ≤ 1000 mm
L > 1000 mm
1 → 5 ± 0,3 mm ± 0,5 mm ± 0,6 mm
6 → 10
11 → 15 ± 0,75 mm ± 1 mm ± 1,25 mm
16 → 20
21 → 30 ± 1 mm ± 1,25 mm ± 1,5 mm
31 → 40 ± 2,5 mm ± 3 mm ± 3,5 mm
41 → 50
51 → 60 N.A.
61 → 80
81 → 100
101 → 110
111 → 130
131 → 139
140 → 150
■ Diamètre minimum d'un trou : 0,4 x épaisseur
Épaisseur
de la tôle
(mm)
JET D'EAU
L ≤ 1000 mm L > 1000
L ≤ 3000
L > 3000
L ≤ 6000
Basic Normal Fin
1 → 5 ± 0,8 mm ± 0,6 mm ± 0,4 mm ± 2 mm ± 3 mm
6 → 10 ± 1 mm ± 0,7 mm ± 0,4 mm
11 → 15
16 → 20 ± 1,5 mm ± 1 mm ± 0,5 mm
21 → 30
31 → 40
41 → 50 ± 2 mm ± 1,5 mm ± 1 mm ± 2,5 mm ± 3,5 mm
51 → 60
61 → 80
81 → 100 N.A. ± 2,5 mm ± 1,5 mm ± 3,5 mm ± 4,5 mm
101 → 110 N.A. ± 3,5 mm ± 2,5 mm ± 4,5 mm ± 5,5 mm
111 → 130
131 → 139 N.A. ± 5 mm ± 4 mm ± 6 mm ± 7 mm
140 → 150
■ Dépouilles incluses (0,2 mm pour chaque 10 mm d'épaisseur)
■ Diamètre minimum d'un trou : 0,4 x épaisseur
Épaisseur
de la tôle
(mm)
PLASMA
Face supérieure
hors dépouille Δ
Dépouille
possible □
Sur longueur minimum cote brute
par rapport à cote finie ◊
1 → 5 Découpe extérieur
0 / + 3 mm

Découpe intérieur
-3 / 0 mm
3 mm par face /
Total 6 mm
5 mm par côté :
+ 10 mm total
6 → 10
11 → 15
16 → 20
21 → 30
31 → 40
41 → 50
51 → 60
61 → 80 Découpe extérieur
0 / + 5 mm

Découpe intérieur
- 5 mm / 0
6 mm par face /
Total 12 mm
< 80 mm → 6 mm par côté :
+ 12 mm total
81 → 100 < 100 mm → 7 mm par côté :
+ 14 mm total
101 → 110 ≤ 110 mm → 10 mm par côté :
+ 20 mm total
111 → 130 Découpe extérieur
0 / + 8 mm

Découpe intérieur
- 8 mm / 0
Contour ext.
10 mm par face /
Total 20 mm.
< 140 mm → 12 mm par côté
+ 24 mm total
131 → 139
140 → 150 ≥ 140 mm → 15 mm par côté :
+ 30 mm total
Δ Ce que l'on peut mesurer au mètre à ruban, en surface
□ Peut être partiellement négative à partir de l'épaisseur 100 mm
◊ Cote brute (théorique coupée), cote finie (usinée) :
Nécessaire au client pour éliminer la ZAT et la dépouille irrégulière
Par précaution, toujours indiquer les cotes finies à partir de l'épaisseur 100 mm
■ Diamètre minimum d'un trou : 1,5 x ép (toujours ≥ 20 mm)
■ Paroi minimum d'une couronne : 0,5 x ép (toujours ≥ 30 mm)

Général

  • Pas de garantie de planéité ou rectitude sur les pièces coupées, sauf accord préalable.
  • Les tolérances de planéité des normes s’appliquent aux tôles entières uniquement
  • Tolérances d’épaisseur (Tôle laminée à chaud) selon ASTM A480 & ISO 18286
  • État de surface selon EN 10163-2 classe B3 (Rayures, zones meulées)
  • Bords de coupe, ébavurés
  • Par défaut, marquage feutre manuscrit « nuance, coulée ». Marquage gravé au laser si découpe laser

© Détail Inox - Tous droits réservés